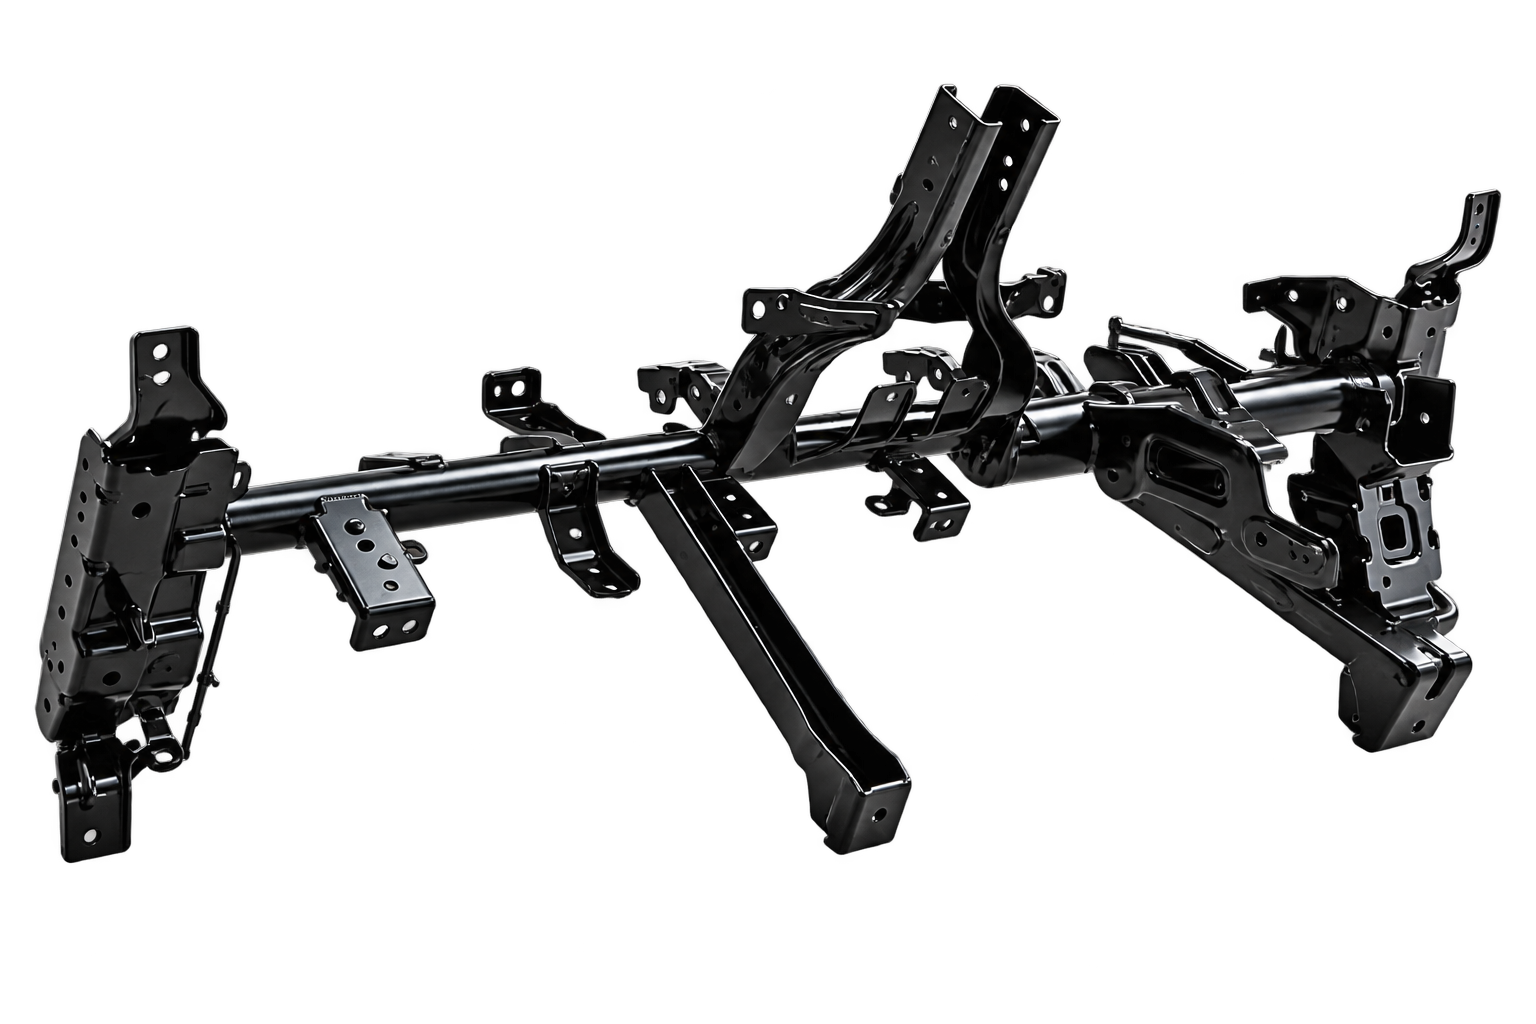
仪表板 横梁。 加强型仪表板(IP)分总成 · ICE · HEV · EV
选用 STKM-11A 与 SPC590 高强度钢材,经机器人 CO2 焊接, 覆盖 6 款车型、3 种动力平台——出货前 100% 通过检具检验。
为每个平台打造精准结构
我们的仪表板横梁(Cross Car Beam)产品系列为汽车提供加强型仪表板分总成—— 这是横贯整车宽度的关键结构件,承载仪表组件、空调系统、安全气囊和转向柱。
“选用 STKM-11A 与 SPC590 高强度钢材,经机器人 CO2 焊接,覆盖 6 款车型,涵盖 ICE、HEV 与 EV 平台。”
机器人 CO2 焊接
全自动焊接确保所有车型的焊接质量稳定一致,并具备高机械强度。
多平台覆盖
针对 ICE、HEV 和 EV 车型开发的专属版本——从简洁直接的设计到复杂的双管径总成。
100% 终检
每一根成品横梁都要通过专用检具检验——确保零缺陷产品出厂。
工程级材料
两种高强度钢材,因其互补特性而被选用——为所有总成版本同时提供结构刚性与出色的成形性能。
| 标准 | JIS G3445 |
| 含碳量 | < 0.12% |
| 抗拉强度 | 290 – 390 MPa |
| 最低抗拉强度 | 590 MPa |
| 类型 | 冷轧高强度低合金(HSLA)钢板 |
| 关键特性 | 极限抗拉强度、成形性 |
机器人 CO2 焊接——总成装配的标准工艺
由机器人系统执行的 CO2(MAG)焊接,为所有总成车型带来精度、重复性和速度。自动化作业消除了人为差异,确保每个焊接接头都符合设计规格的尺寸与机械要求。
三种平台版本
不同动力类型的车辆需要不同配置的仪表板横梁——从 ICE 平台的简洁几何结构,到纯电动车复杂的双管径架构。
四道工序,机器人精工
从凸焊到最终机器人总成——每个环节都经过精密控制,确保接头完整性、尺寸精度和结构符合性。
凸焊
冲压而成的子零件通过凸焊将螺母熔接到零件上。螺母经精确定位,利用凸点几何结构进行电阻焊——形成牢固的紧固件接头,并检验位置、焊接质量和抗拔出强度。
激光切割
圆形钢管采用激光技术切割成精确的长度和形状。切口干净准确,热影响区极小——切割后的钢管在进入焊接装配工序前,需检查长度精度、垂直度和切口质量。
机器人子零件焊接
不带螺母的子零件(冲压件)与带螺母的子零件(凸焊件)组合后,经 CO2 机器人焊接成分总成单元。每个接头均按设计规格执行——熔透一致,并在最终总成前验证几何形状。
机器人总成焊接
激光切割的钢管与各分总成在最终的机器人焊接工序中合为一体。完整的仪表板横梁在一次受控作业中完成装配——接头位置、焊接顺序和尺寸均对照完整总成规格进行验证。
生产市场份额
半年度平台市场份额——仪表板横梁(IP)向主要客户总装厂的供货占比。
市场份额数据表示在参考期内,供应给 Perodua 的仪表板横梁(CCB)数量占该平台总生产量的比例。