精密汽车管路

管路 总成。 精密流体输送 · 钢管与尼龙管

United Sanoh Industries 为马来西亚要求最严苛的 OEM 车型平台设计精密流体输送管路——采用先进材料、严谨公差和毫不妥协的质量标准。

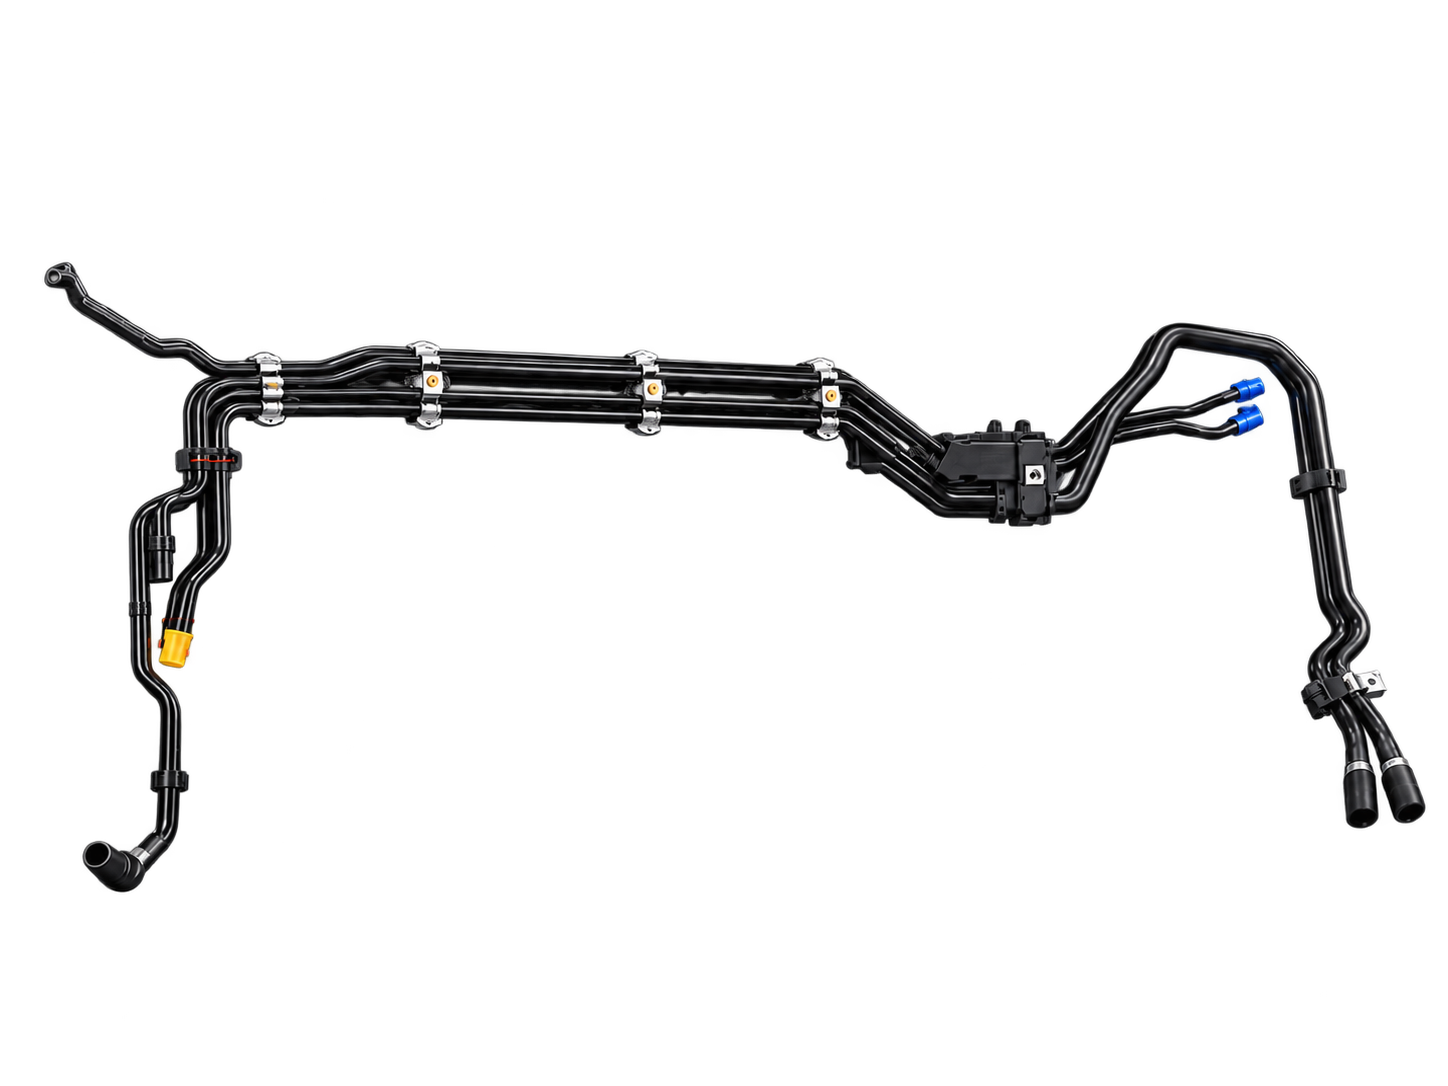
管路总成——精密汽车流体输送管路
材料规格

管路设计精准符合
您的规格

每套管路总成都由材料形式、尺寸规格、防护处理和端部成形的精确组合所定义,并严格配置以完全满足 OEM 要求。

管材类型
DWB 单壁焊管 无缝管
外径
3.0 mm 4.75 mm 6.0 mm 8.0 mm 10.0 mm 12.0 mm
管壁厚度
0.7 mm 0.8 mm 1.0 mm
第一层表面处理
锌(Zn) 铜镍(CuNi) 锌镍(ZnNi) 普通钢
第二层表面处理
PVC 涂层 PA11 PA12 Eonol 裸管
特殊处理
端部成形 ISO 扩口 缩径成形 滚筋 压力测试 连接器总成
产品系列

精密流体
输送系统

USISB 制造用于汽车制动、燃油、冷却和液压回路的精密金属管路系统。这些小直径、高完整性管路在车辆最关键的安全系统中输送流体。

“管径虽小,功能至关重要——每根管路均经过精心设计,可在压力、温度和化学介质影响下,于车辆全生命周期内始终可靠运行。”

采用双壁钎焊管(DWB)、单壁焊管(SWW)和无缝钢管坯料制造;我们的流体管路在交付一级供应商和 OEM 装配线前,均完成成形、表面处理、端部成形以及 100% 压力测试。

制动管路
关乎安全的液压制动回路。采用 DWB 钢管,配合 CuNi 或 Zn 处理及 Eonol/PVC 外涂层——额定爆破压力达 250 bar。
外径 4.75 mm DWB CuNi/Zn 250 bar
燃油管路
燃油供给与回流回路。SWW 钢管采用镀锌处理和 PA12 尼龙外涂层,可耐受乙醇混合燃料的化学腐蚀。
外径 6–8 mm SWW 锌 + PA12
冷却管路
发动机冷却液与变速箱油冷却器管路。采用较大外径 SWW 管,并配备耐热涂层,以承受发动机舱内的热循环。
外径 10–12 mm SWW 耐热涂层
液压管路
动力转向与离合器液压回路。采用较厚壁管、SAE 式扩口端和缩径连接器,实现高压密封。
多种外径 厚壁 SAE 扩口
材料分析

钢管与尼龙管
选择合适的材料方案

每种材料方案均针对不同性能环境进行设计。充分了解其差异,是优化流体系统设计的基础。

钢制管路

高强度精密钢管专为关键高压应用设计,包括制动管路、燃油输送和结构性流体布管;在这些应用中,刚性和抗爆破能力不可妥协。

高耐压性能可承受远高于液压制动系统需求的爆破压力——对安全关键型管路应用至关重要。
Hypla 与 PA 涂层选项防护聚合物涂层可在车辆整个使用寿命内抵御道路盐分、化学腐蚀和磨损。
精密端部成形扩口、滚筋和扩径端部几何形状均按严格公差成形,确保连接器总成无泄漏。
CNC 与手工弯管通过 CNC 设备弯管和熟练的手工成形,实现复杂的三维布管与精细几何形状。
温度稳定性在发动机舱极端热循环中保持尺寸完整性——从冷启动到满负荷工作温度均稳定可靠。
碳钢基材 Hypla 涂层 PA 涂层 8 道工序 CNC 弯管

尼龙管路

先进聚酰胺管路具有轻量、柔韧和免受腐蚀的特性,专为 HVAC、蒸气及中低压系统设计。

显著减重比同等钢制方案轻至多 60%,直接助力提升车辆燃油效率并实现 CO₂ 减排目标。
天然耐腐蚀在潮气、盐分或化学品暴露下均无腐蚀风险,无需任何涂层。
热成形形状保持性通过夹具定位和受控热成形加工复杂几何形状,具备出色的形状记忆与长期尺寸稳定性。
集成式连接器装配快速接头和推入式连接器在厂内完成安装并进行 100% 泄漏测试,提供完整的分总成解决方案。
NVH 减振性能材料自身的柔顺性可吸收动力总成和路面振动,相较刚性金属方案可改善 NVH 表现。
聚酰胺(PA)基材 无需涂层 夹具热成形 9 道工序 已通过泄漏测试
制造流程

精密制造流程

从原材料到 OEM 就绪总成——零缺陷,全程可追溯

管材

切管

切管工序使用按精确工程规格设定的自动化设备,将原始钢管切割至所需准确长度。每根钢管均检查长度精度、端面垂直度和切口洁净度;存在毛刺、弯曲或尺寸问题的产品将被剔除。

钢管

去毛刺

去毛刺工序清除切割后留下的锐边、毛刺和金属残屑,使管件可安全搬运,并确保装配时顺畅配合。随后用压缩空气清洁管件,并通过目视检查确认内外表面无污染物。

钢管

剥离涂层

根据客户规格和工程图纸要求,剥除管件指定区域的保护涂层。严格控制剥离长度和尺寸,确保在不损伤基材的情况下完整、洁净地去除涂层,并依据指定长度控制公差,以保持稳定的质量和尺寸精度。

钢管

成形

根据工程图纸,使用专用成形设备通过扩径、缩径、扩口或滚筋等工序,将管端加工为所需几何形状。检查外径、内径、筋高和成形长度等关键尺寸,确保符合要求;公差依据图纸严格控制,以获得一致、准确的结果。

钢管

弯管

根据工程图纸要求,将管件弯成精确的角度、半径与几何形状。高重复性工件采用 CNC 弯管机;设备无法实现的复杂几何形状则使用专用夹具进行手工弯管。通过检具和测量工具验证弯曲角度、半径及整体几何形状,并严格控制公差以满足图纸要求。

OEM 交付表现

深受马来西亚 OEM 信赖

2026 年 1 月至 6 月所有汽车客户的交付表现。
87.15% 综合
交付率
2026 上半年 · 全部 OEM
六期交付趋势
强劲且稳定的供货表现
上半年
2024
下半年
2024
上半年
2025
下半年
2025
上半年
2026
82.32% — 2024 上半年 87.15% — 2026 上半年
OEM 明细
2026 上半年 · 客户交付表现
2026 年 1 月至 6 月
PERODUA
88.55%
PROTON
75.92%
HONDA
85.00%
TOYOTA
100%
NISSAN
100%
滚动至顶部